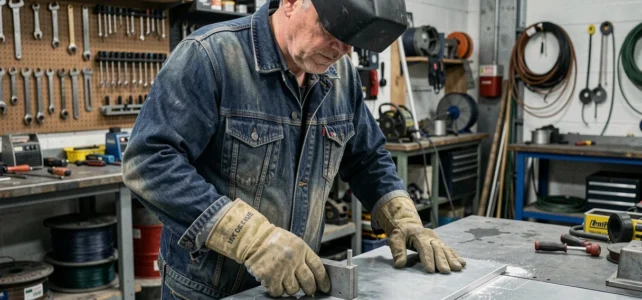
Het lassen van staal met MIG is relatief toegankelijk. Overstappen naar aluminium met dezelfde machine is een ander verhaal. De draad blijft vastzitten in de slang, het smeltbad stroomt niet goed door het werkstuk of dringt helemaal niet door, en de las lijkt op een ketting van druppels. Het lassen van aluminium met een MIG-machine brengt specifieke problemen met zich mee die verband houden met de eigenschappen van het metaal, en het oplossen daarvan vereist begrip van wat er echt onder de boog gebeurt.
Oxide laag en thermische geleidbaarheid: de twee valkuilen van MIG lassen van aluminium
Aluminium vormt van nature een dunne oxidefilm aan de oppervlakte. Deze laag smelt bij een veel hogere temperatuur dan het metaal zelf. Als je de boog opstart zonder deze te verwijderen, dringt de las niet goed door. Het smeltbad blijft aan de oppervlakte, gevangen onder een onzichtbare korst.
Een mechanische reiniging met een roestvrijstalen borstel (uitsluitend voor aluminium) net voor het lassen verwijdert deze laag. Wacht niet langer dan een paar minuten, en het oxide vormt zich opnieuw. Borstel het aluminium in de minuten voorafgaand aan de boog, niet de avond ervoor.
De andere moeilijkheid is de thermische geleidbaarheid. Aluminium dissipeert de warmte heel snel. Bij een dik werkstuk duurt het even voordat het smeltbad zich vormt omdat de warmte in het materiaal ontsnapt. Bij een dunne plaat is het omgekeerd: de warmte accumuleert lokaal en doorboort het metaal. Voor degene die probeert de aluminiumlas met een MIG-machine te beheersen, verandert het begrijpen van dit thermisch gedrag de manier van aanpakken van elke verbinding.
Instelling van de MIG-machine voor aluminium: draad, gas en afvoersnelheid
Heb je al opgemerkt dat de aluminiumdraad veel vaker vastloopt in de slang dan de staaldraden? Dat is normaal. Aluminium is zacht en vervormt gemakkelijk onder de druk van de aandrijfrollen. Drie punten verdienen bijzondere aandacht.
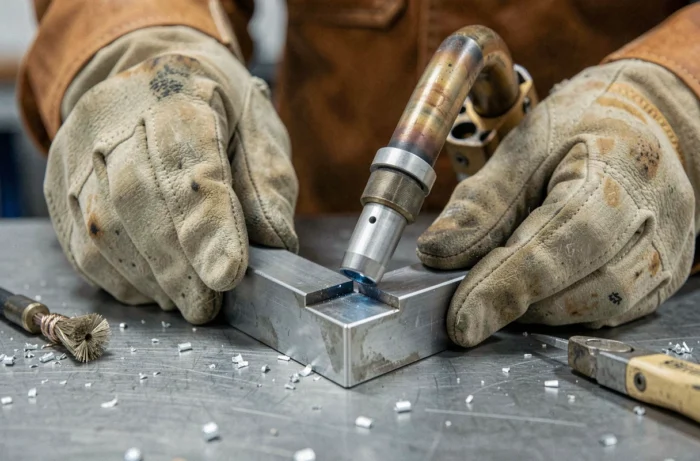
- De teflon draadgeleider vervangt de standaard spiraalvormige staal slang. De aluminiumdraad glijdt slecht door staal en vormt microscopische bochten die verstoppingen veroorzaken. Een teflon slang vermindert deze blokkades aanzienlijk.
- De U-vormige aandrijfrollen (en niet V-vormig) voorkomen dat de draad wordt samengedrukt. V-vormige rollen vervormen de aluminiumdraad en veroorzaken verstoppingen. Stel de aandrijfdruk in op het minimum dat nodig is zodat de draad vooruit gaat zonder te slippen.
- Het beschermgas moet puur argon zijn. Het argon-CO2 mengsel dat voor staal wordt gebruikt, veroorzaakt massale porositeit op aluminium. Puur argon met een constante doorstroming, zonder CO2-mengsel, is de enige levensvatbare optie voor MIG-aluminium.
De afvoersnelheid van de draad beïnvloedt de stabiliteit van de boog. Te langzaam dooft de boog en plakt de draad in het smeltbad. Te snel duwt de draad het bad en spuit druppels. De juiste instelling produceert een regelmatige sissende geluid, vergelijkbaar met het knetteren van frituurvet, zonder haperingen of droge klappen.
Puls MIG op aluminium: waarom de lassen van kwaliteit veranderen
Traditionele MIG-machines sturen een constante gelijkstroom. Het smeltbad ontvangt een constante warmte-inbreng, wat moeilijk te doseren is op aluminium. Sinds enkele jaren winnen de pulserende en dubbele pulserende MIG-processen aan populariteit, ook op semi-professionele machines.
Het principe: de stroom wisselt snel tussen een hoge piek (die een druppel draad losmaakt) en een laag niveau (dat de boog behoudt zonder het werkstuk te oververhitten). Puls MIG vermindert aanzienlijk de porositeit en vervormingen in vergelijking met de klassieke globulaire overdracht. Bij de 6xxx legeringen, die in de auto-industrie en de bouw worden gebruikt, bevestigen gedocumenteerde industriële werkzaamheden in 2023 deze verbetering.
Voor een amateur of semi-professionele lasser biedt puls MIG een concreet voordeel: de tolerantie voor fouten in verplaatsingssnelheid neemt toe. Het bad blijft stabieler, de spetters nemen af, en de uiteindelijke las is homogener. De meerprijs van de machine is gerechtvaardigd zodra je regelmatig aluminium last.
Verplaatsingstechniek en beheer van het aluminium smeltbad
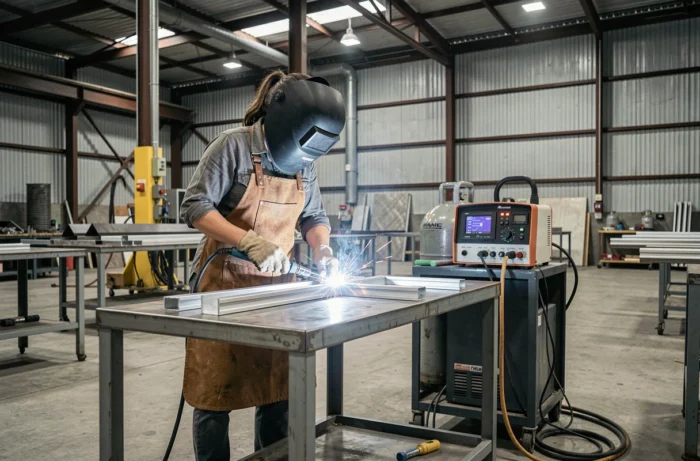
Bij MIG staal duw of trek je de lasmachine afhankelijk van de gewoonten. Bij aluminium geeft de duwtechniek in de meeste gevallen een beter resultaat. De lasmachine duwen stelt het beschermgas in staat om het gebied voor het bad te bedekken, waar het metaal nog heet is en kwetsbaar voor oxidatie.
De verplaatsingssnelheid moet sneller zijn dan bij staal. Aluminium verwarmt snel, en een langzame verplaatsing accumuleert te veel warmte. De las wordt breder, de penetratie wordt te groot bij de dunne diktes, en het risico op doorboren neemt toe.
Waarom vertonen sommige lassen porositeit in een kettingvorm? Waterstof is de belangrijkste schuldige. Het komt van vocht, resterend vet, of een onvoldoende gasstroom. Een reiniging met aceton voor het borstelen, gecombineerd met een voldoende argonstroom zonder teveel (een te hoge doorstroming creëert turbulentie die omgevingslucht aanzuigt), beperkt deze defecten sterk.
Ademhalingsbescherming: een onderschat risico bij aluminium lassen
De lasrook van aluminium beperkt zich niet tot klassieke metalen deeltjes. Recente toxicologische studies tonen een systemische ontstekingsreactie aan die door deze rook wordt veroorzaakt, met productie van cytokinen en verstoring van de aangeboren ademhalingsimmuniteit. Dit fenomeen verhoogt de kwetsbaarheid voor luchtweginfecties, een aspect dat vaak ontbreekt in de gebruikelijke praktische gidsen.
Een ventilatie-assistentiemasker met P3-filter biedt aanzienlijk betere bescherming dan een eenvoudig FFP2-masker. In een gesloten werkplaats blijft afzuiging aan de bron (een afzuigarm dicht bij de boog) de meest effectieve maatregel. Aluminium lassen in MIG binnen zonder afzuiging komt neer op het inademen van een cocktail van metalen nanodeeltjes gedurende de hele werkduur.
De kwaliteit van een MIG-aluminiumlas hangt minder af van de handeling dan van de voorbereiding: het oppervlak op het juiste moment ontvet, de teflon slang in goede staat, geschikte rollen, puur argon met de juiste doorstroming. Een schone en sterke las is het resultaat van tien technische details die zijn ingesteld voordat je zelfs maar op de trekker drukt.