Saldare l’acciaio con il MIG è relativamente accessibile. Passare all’alluminio con lo stesso apparecchio è un’altra questione. Il filo si inceppa nella guaina, il bagno di fusione attraversa il pezzo o non penetra affatto, e il cordone assomiglia a un rosario di gocce. La saldatura dell’alluminio con un apparecchio MIG presenta problemi specifici legati alle proprietà del metallo, e risolverli richiede di comprendere cosa succede realmente sotto l’arco.
Strato di ossido e conducibilità termica: i due tranelli della saldatura MIG alluminio
L’alluminio forma naturalmente una sottile pellicola di ossido sulla superficie. Questo strato fonde a una temperatura molto più alta rispetto al metallo stesso. Se avvii l’arco senza rimuoverlo, la saldatura non penetra correttamente. Il bagno di fusione rimane in superficie, intrappolato sotto una crosta invisibile.
Una spazzolatura meccanica con una spazzola in acciaio inox (riservata esclusivamente all’alluminio) appena prima di saldare elimina questo strato. Aspetta più di qualche minuto, e l’ossido si riforma. Spazzola l’alluminio nei minuti che precedono l’arco, non il giorno prima.
L’altra difficoltà è la conducibilità termica. L’alluminio dissipa il calore molto rapidamente. Su un pezzo spesso, il bagno di fusione impiega tempo a formarsi perché il calore si disperde nella massa. Su una lamiera sottile, è l’opposto: il calore si accumula localmente e perfora il metallo. Per chi cerca di dominare la saldatura dell’alluminio con un apparecchio MIG, comprendere questo comportamento termico cambia il modo di affrontare ogni assemblaggio.
Regolazione dell’apparecchio MIG per l’alluminio: filo, gas e velocità di avanzamento
<pHai già notato che il filo di alluminio si blocca nella guaina molto più spesso rispetto al filo d'acciaio? È normale. L'alluminio è morbido e si deforma facilmente sotto la pressione dei rulli di alimentazione. Tre punti meritano particolare attenzione.
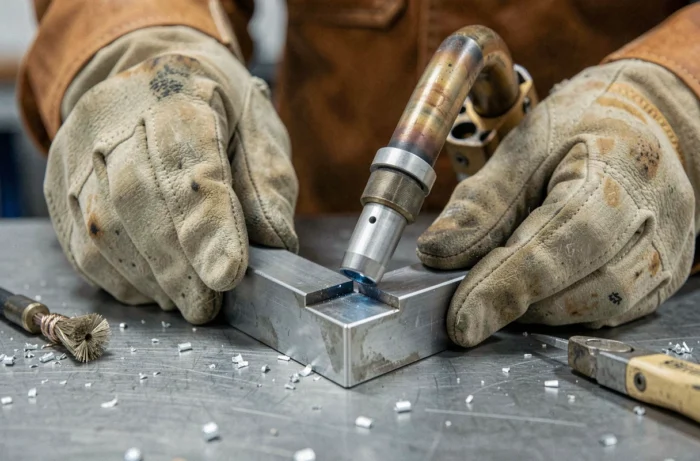
- La guaina guida-filo in teflon sostituisce la guaina in acciaio a spirale standard. Il filo di alluminio scivola male nell’acciaio e forma curve microscopiche che provocano inceppamenti. Una guaina in teflon riduce notevolmente questi blocchi.
- I rulli di alimentazione a gola a U (e non a V) evitano di schiacciare il filo. I rulli a V deformano il filo di alluminio e provocano inceppamenti. Regola la pressione di alimentazione al minimo necessario affinché il filo avanzi senza slittare.
- Il gas di protezione deve essere argon puro. La miscela argon-CO2 utilizzata per l’acciaio provoca porosità massicce sull’alluminio. Argon puro a flusso regolare, senza miscela di CO2, è l’unica opzione praticabile per il MIG alluminio.
La velocità di avanzamento del filo condiziona la stabilità dell’arco. Troppo lenta, l’arco si spegne e il filo si attacca al bagno. Troppo veloce, il filo spinge il bagno e proietta gocce. La giusta regolazione produce un fruscio regolare, simile a un crepitio di frittura, senza scossoni né colpi secchi.
MIG pulsato su alluminio: perché le saldature cambiano qualità
Gli apparecchi MIG classici inviano una corrente continua. Il bagno di fusione riceve un apporto di calore costante, difficile da dosare sull’alluminio. Da alcuni anni, i processi MIG pulsato e doppio pulsato stanno guadagnando terreno, anche sugli apparecchi semi-professionali.
Il principio: la corrente alterna rapidamente tra un picco elevato (che stacca una goccia di filo) e un livello basso (che mantiene l’arco senza surriscaldare il pezzo). Il MIG pulsato riduce notevolmente le porosità e le deformazioni rispetto al trasferimento globulare classico. Sugli leghe della serie 6xxx, utilizzate nell’automobile e nell’edilizia, lavori industriali documentati nel 2023 confermano questo miglioramento.
Per un saldatore amatoriale o semi-professionale, il MIG pulsato offre un vantaggio concreto: la tolleranza agli errori di velocità di spostamento aumenta. Il bagno rimane più stabile, le proiezioni diminuiscono e il cordone finale è più omogeneo. Il sovrapprezzo dell’apparecchio si giustifica non appena si salda regolarmente alluminio.
Tecnica di spostamento e gestione del bagno di fusione alluminio
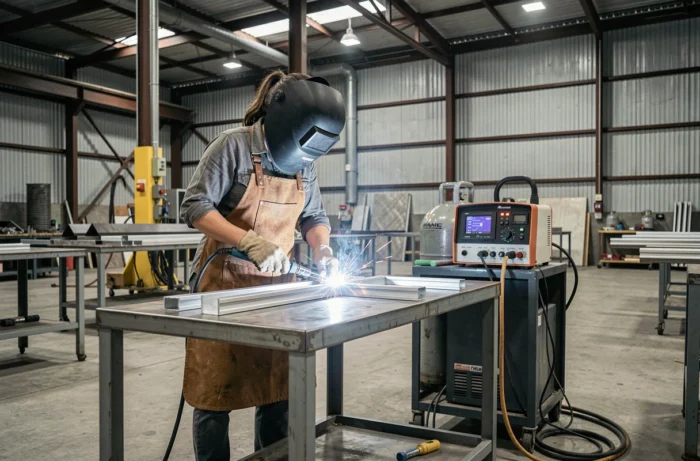
Nel MIG acciaio, si spinge o si tira la torcia a seconda delle abitudini. Sull’alluminio, la tecnica di spinta dà un risultato migliore nella maggior parte dei casi. Spingere la torcia consente al gas di protezione di coprire l’area davanti al bagno, dove il metallo è ancora caldo e vulnerabile all’ossidazione.
La velocità di spostamento deve essere più rapida rispetto all’acciaio. L’alluminio si riscalda rapidamente, e uno spostamento lento accumula troppo calore. Il cordone si allarga, la penetrazione diventa eccessiva sulle basse spessori, e il rischio di perforazione aumenta.
Perché alcuni cordoni presentano porosità a rosario? L’idrogeno è il principale responsabile. Proviene dall’umidità, dai residui di grasso o da un flusso di gas insufficiente. Una pulizia con acetone prima della spazzolatura, combinata con un flusso di argon sufficiente senza eccessi (un flusso troppo forte crea turbolenze che aspirano l’aria ambientale), limita fortemente questi difetti.
Protezione respiratoria: un rischio sottovalutato nella saldatura alluminio
Le fumi di saldatura sull’alluminio non si limitano a particelle metalliche classiche. Recenti sintesi tossicologiche evidenziano una risposta infiammatoria sistemica provocata da queste fumi, con produzione di citochine e alterazione dell’immunità respiratoria innata. Questo fenomeno aumenta la vulnerabilità alle infezioni respiratorie, un aspetto ampiamente assente dalle guide pratiche abituali.
Una maschera a ventilazione assistita con filtro P3 protegge nettamente meglio di una semplice maschera FFP2. In un laboratorio chiuso, un’estrazione alla fonte (braccio aspirante posizionato vicino all’arco) rimane la misura più efficace. Saldare alluminio in MIG all’interno senza estrazione equivale a respirare un cocktail di nanoparticelle metalliche per tutta la durata del lavoro.
La qualità di una saldatura MIG alluminio si basa meno sul gesto che sulla preparazione: superficie decapata al momento giusto, guaina in teflon in buone condizioni, rulli adatti, argon puro al giusto flusso. Un cordone pulito e solido è il risultato di dieci dettagli tecnici regolati prima ancora di premere il grilletto.