Soldar acero con MIG es relativamente accesible. Pasar al aluminio con el mismo equipo es otro asunto. El hilo se atasca en la funda, el baño de fusión atraviesa la pieza o no penetra en absoluto, y el cordón parece un rosario de gotas. La soldadura de aluminio con un equipo MIG presenta problemas específicos relacionados con las propiedades del metal, y resolverlos requiere entender lo que realmente sucede bajo el arco.
Capa de óxido y conductividad térmica: las dos trampas de la soldadura MIG de aluminio
El aluminio forma naturalmente una fina película de óxido en la superficie. Esta capa se funde a una temperatura mucho más alta que el propio metal. Si inicias el arco sin haberla retirado, la soldadura no penetra correctamente. El baño de fusión permanece en la superficie, atrapado bajo una costra invisible.
Un cepillado mecánico con un cepillo de acero inoxidable (reservado exclusivamente para el aluminio) justo antes de soldar elimina esta capa. Espera más de unos minutos, y el óxido se vuelve a formar. Cepilla el aluminio en los minutos previos al arco, no el día anterior.
La otra dificultad es la conductividad térmica. El aluminio disipa el calor muy rápido. En una pieza gruesa, el baño de fusión tarda en formarse porque el calor se escapa en la masa. En una chapa fina, es lo contrario: el calor se acumula localmente y perfora el metal. Para quien busca dominar la soldadura de aluminio con un equipo MIG, entender este comportamiento térmico cambia la forma de abordar cada ensamblaje.
Ajuste del equipo MIG para el aluminio: hilo, gas y velocidad de desenrollado
¿Ya has notado que el hilo de aluminio se bloquea en la funda mucho más a menudo que el hilo de acero? Es normal. El aluminio es blando y se deforma fácilmente bajo la presión de los rodillos de alimentación. Tres puntos merecen una atención especial.
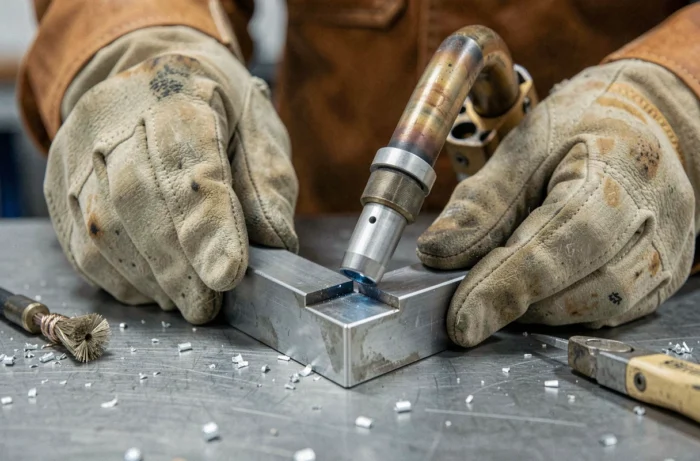
- La funda guía-hilo de teflón reemplaza la funda de acero en espiral estándar. El hilo de aluminio se desliza mal en el acero y forma codos microscópicos que provocan atascos. Una funda de teflón reduce considerablemente estos bloqueos.
- Los rodillos de alimentación con garganta en U (y no en V) evitan aplastar el hilo. Los rodillos en V deforman el hilo de aluminio y provocan atascos. Ajusta la presión de alimentación al mínimo necesario para que el hilo avance sin patinar.
- El gas de protección debe ser argón puro. La mezcla de argón-CO2 utilizada para el acero provoca porosidades masivas en el aluminio. Argón puro a un flujo constante, sin mezcla de CO2, es la única opción viable en MIG de aluminio.
La velocidad de desenrollado del hilo condiciona la estabilidad del arco. Si es demasiado lenta, el arco se apaga y el hilo se pega en el baño. Si es demasiado rápida, el hilo empuja el baño y proyecta gotas. El ajuste correcto produce un chisporroteo regular, parecido a un crepitido de fritura, sin tirones ni estallidos secos.
MIG pulsado en aluminio: por qué las soldaduras cambian de calidad
Los equipos MIG clásicos envían una corriente continua. El baño de fusión recibe un aporte de calor constante, difícil de dosificar en el aluminio. Desde hace algunos años, los procesos MIG pulsado y doble pulsado están ganando terreno, incluso en equipos semi-profesionales.
El principio: la corriente alterna rápidamente entre un pico alto (que desprende una gota de hilo) y un nivel bajo (que mantiene el arco sin sobrecalentar la pieza). El MIG pulsado reduce notablemente las porosidades y las deformaciones en comparación con la transferencia globular clásica. En las aleaciones de la serie 6xxx, utilizadas en la automoción y la construcción, trabajos industriales documentados en 2023 confirman esta mejora.
Para un soldador aficionado o semi-profesional, el MIG pulsado ofrece una ventaja concreta: la tolerancia a errores de velocidad de desplazamiento aumenta. El baño permanece más estable, las proyecciones disminuyen y el cordón final es más homogéneo. El sobrecoste del equipo se justifica en cuanto sueldas aluminio de forma regular.
Técnica de desplazamiento y gestión del baño de fusión de aluminio
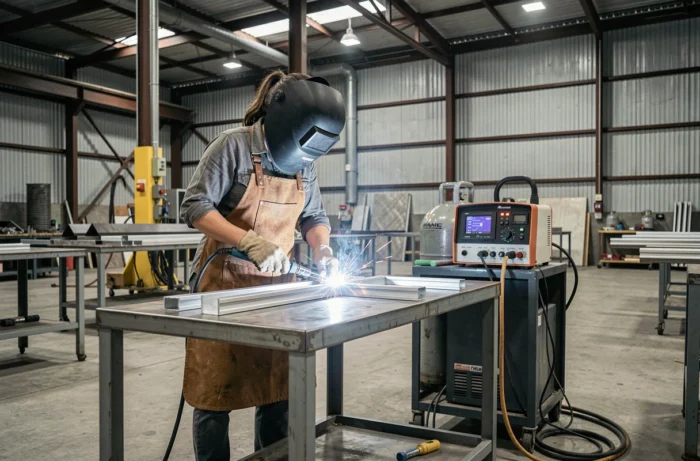
En MIG acero, se empuja o se tira de la antorcha según las costumbres. En el aluminio, la técnica de empujar da un mejor resultado en la mayoría de los casos. Empujar la antorcha permite que el gas de protección cubra la zona frente al baño, donde el metal aún está caliente y vulnerable a la oxidación.
La velocidad de desplazamiento debe ser más rápida que en el acero. El aluminio se calienta rápido, y un desplazamiento lento acumula demasiado calor. El cordón se ensancha, la penetración se vuelve excesiva en los espesores bajos y el riesgo de perforar aumenta.
¿Por qué algunos cordones presentan porosidades en forma de rosario? El hidrógeno es el principal responsable. Proviene de la humedad, de la grasa residual o de un flujo de gas insuficiente. Una limpieza con acetona antes del cepillado, combinada con un flujo de argón suficiente sin excesos (un flujo demasiado fuerte crea turbulencias que aspiran el aire ambiente), limita fuertemente estos defectos.
Protección respiratoria: un riesgo subestimado en la soldadura de aluminio
Los humos de soldadura en aluminio no se limitan a partículas metálicas clásicas. Síntesis toxicológicas recientes destacan una respuesta inflamatoria sistémica provocada por estos humos, con producción de citoquinas y perturbación de la inmunidad respiratoria innata. Este fenómeno aumenta la vulnerabilidad a infecciones respiratorias, un aspecto ampliamente ausente en las guías prácticas habituales.
Una máscara con ventilación asistida y filtro P3 protege mucho mejor que una simple máscara FFP2. En un taller cerrado, una extracción en la fuente (brazo aspirante posicionado cerca del arco) sigue siendo la medida más efectiva. Soldar aluminio en MIG en interiores sin extracción equivale a respirar un cóctel de nanopartículas metálicas durante toda la duración del trabajo.
La calidad de una soldadura MIG de aluminio depende menos del gesto que de la preparación: superficie decapada en el momento adecuado, funda de teflón en buen estado, rodillos adecuados, argón puro al flujo correcto. Un cordón limpio y sólido es el resultado de diez detalles técnicos ajustados incluso antes de apretar el gatillo.