Soldar aço com MIG é relativamente acessível. Passar para o alumínio com a mesma máquina é outra história. O fio emperra na mangueira, o banho de fusão não penetra na peça ou não penetra de forma alguma, e a solda se parece com um colar de gotas. A soldagem de alumínio com uma máquina MIG apresenta problemas específicos relacionados às propriedades do metal, e resolvê-los exige entender o que realmente acontece sob o arco.
Camada de óxido e condutividade térmica: as duas armadilhas da soldagem MIG de alumínio
O alumínio forma naturalmente uma fina película de óxido na superfície. Essa camada derrete a uma temperatura muito mais alta do que o próprio metal. Se você iniciar o arco sem removê-la, a solda não penetra corretamente. O banho de fusão permanece na superfície, preso sob uma crosta invisível.
Uma escovação mecânica com escova de inox (reservada exclusivamente para alumínio) logo antes de soldar elimina essa camada. Espere mais de alguns minutos, e o óxido se reformará. Escove o alumínio nos minutos que antecedem o arco, não na véspera.
A outra dificuldade é a condutividade térmica. O alumínio dissipa o calor muito rapidamente. Em uma peça grossa, o banho de fusão leva tempo para se formar porque o calor se escapa na massa. Em uma chapa fina, é o oposto: o calor se acumula localmente e perfura o metal. Para quem busca dominar a soldagem de alumínio com uma máquina MIG, entender esse comportamento térmico muda a forma de abordar cada montagem.
Ajuste da máquina MIG para alumínio: fio, gás e velocidade de desenrolamento
Você já notou que o fio de alumínio emperra na mangueira muito mais frequentemente do que o fio de aço? Isso é normal. O alumínio é macio e se deforma facilmente sob a pressão dos roletes de alimentação. Três pontos merecem atenção especial.
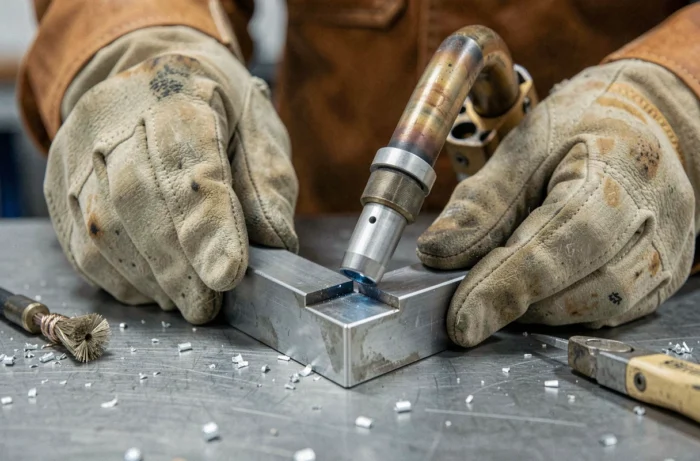
- A mangueira guia-fio em teflon substitui a mangueira de aço espiral padrão. O fio de alumínio desliza mal no aço e forma curvas microscópicas que causam entupimentos. Uma mangueira de teflon reduz consideravelmente esses bloqueios.
- Os roletes de alimentação em forma de U (e não em V) evitam esmagar o fio. Roletes em V deformam o fio de alumínio e causam entupimentos. Ajuste a pressão de alimentação ao mínimo necessário para que o fio avance sem patinar.
- O gás de proteção deve ser argônio puro. A mistura argônio-CO2 usada para o aço provoca porosidades massivas no alumínio. Argônio puro com fluxo regular, sem mistura de CO2, é a única opção viável em MIG de alumínio.
A velocidade de desenrolamento do fio condiciona a estabilidade do arco. Muito lenta, o arco se apaga e o fio gruda no banho. Muito rápida, o fio empurra o banho e projeta gotas. O ajuste correto produz um chiado regular, próximo a um estalido de fritura, sem solavancos ou estalos secos.
MIG pulsado em alumínio: por que as soldas mudam de qualidade
As máquinas MIG clássicas enviam uma corrente contínua. O banho de fusão recebe um aporte de calor constante, difícil de dosar no alumínio. Nos últimos anos, os processos MIG pulsado e duplo pulsado têm ganhado espaço, inclusive em máquinas semi-profissionais.
O princípio: a corrente alterna rapidamente entre um pico alto (que desprende uma gota de fio) e um nível baixo (que mantém o arco sem superaquecer a peça). O MIG pulsado reduz significativamente as porosidades e as deformações em comparação com o transferência globular clássica. Em ligas da série 6xxx, utilizadas na indústria automotiva e na construção, trabalhos industriais documentados em 2023 confirmam essa melhoria.
Para um soldador amador ou semi-profissional, o MIG pulsado oferece uma vantagem concreta: a tolerância a erros de velocidade de deslocamento aumenta. O banho permanece mais estável, as projeções diminuem e o cordão final é mais homogêneo. O custo adicional da máquina se justifica assim que você solda regularmente alumínio.
Técnica de deslocamento e gestão do banho de fusão de alumínio
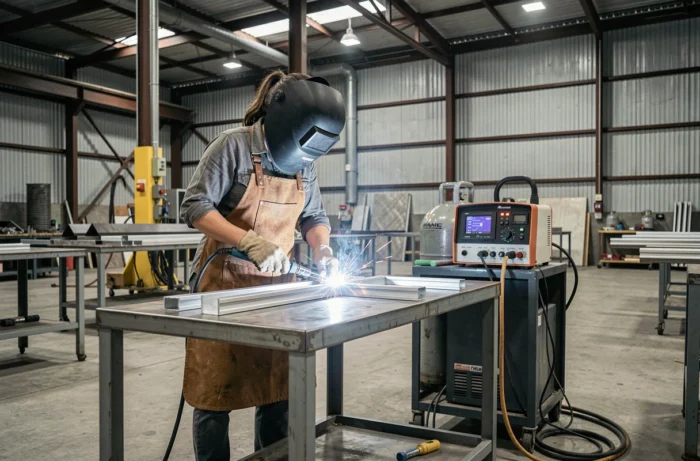
No MIG de aço, empurramos ou puxamos a tocha de acordo com os hábitos. No alumínio, a técnica de empurrar geralmente dá um melhor resultado. Empurrar a tocha permite que o gás de proteção cubra a área à frente do banho, onde o metal ainda está quente e vulnerável à oxidação.
A velocidade de deslocamento deve ser mais rápida do que no aço. O alumínio aquece rapidamente, e um deslocamento lento acumula calor demais. O cordão se alarga, a penetração se torna excessiva em espessuras finas, e o risco de perfuração aumenta.
Por que alguns cordões apresentam porosidades em forma de colar? O hidrogênio é o principal responsável. Ele provém da umidade, da gordura residual ou de um fluxo de gás insuficiente. Uma limpeza com acetona antes da escovação, combinada com um fluxo de argônio suficiente sem excessos (um fluxo muito forte cria turbulências que aspiram o ar ambiente), limita fortemente esses defeitos.
Proteção respiratória: um risco subestimado na soldagem de alumínio
As fumaças de soldagem em alumínio não se limitam a partículas metálicas clássicas. Sínteses toxicológicas recentes destacam uma resposta inflamatória sistêmica provocada por essas fumaças, com produção de citocinas e perturbação da imunidade respiratória inata. Esse fenômeno aumenta a vulnerabilidade a infecções respiratórias, um aspecto amplamente ausente dos guias práticos habituais.
Uma máscara com ventilação assistida e filtro P3 protege muito melhor do que uma simples máscara FFP2. Em um ambiente fechado, uma extração na fonte (braço aspirante posicionado perto do arco) continua sendo a medida mais eficaz. Soldar alumínio em MIG em ambientes fechados sem extração equivale a respirar um coquetel de nanopartículas metálicas durante todo o trabalho.
A qualidade de uma solda MIG de alumínio depende menos do gesto do que da preparação: superfície decapada no momento certo, mangueira de teflon em bom estado, roletes adequados, argônio puro na vazão correta. Um cordão limpo e sólido é o resultado de dez detalhes técnicos ajustados antes mesmo de apertar o gatilho.