Souder de l’acier au MIG, c’est relativement accessible. Passer à l’aluminium avec le même poste, c’est une autre affaire. Le fil coince dans la gaine, le bain de fusion traverse la pièce ou ne pénètre pas du tout, et le cordon ressemble à un chapelet de gouttes. La soudure de l’aluminium avec un poste MIG pose des problèmes spécifiques liés aux propriétés du métal, et les résoudre demande de comprendre ce qui se passe vraiment sous l’arc.
Couche d’oxyde et conductivité thermique : les deux pièges du soudage MIG aluminium
L’aluminium forme naturellement une fine pellicule d’oxyde en surface. Cette couche fond à une température bien plus élevée que le métal lui-même. Si vous amorcez l’arc sans l’avoir retirée, la soudure ne pénètre pas correctement. Le bain de fusion reste en surface, piégé sous une croûte invisible.
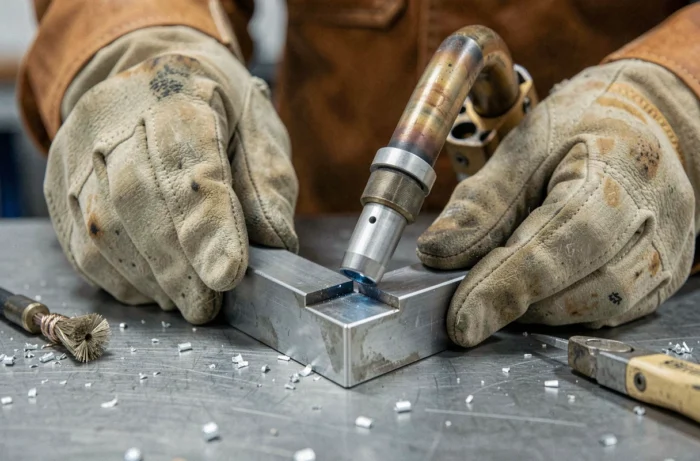
Un brossage mécanique à la brosse inox (réservée exclusivement à l’aluminium) juste avant de souder élimine cette couche. Attendez plus de quelques minutes, et l’oxyde se reforme. Brossez l’aluminium dans les minutes qui précèdent l’arc, pas la veille.
L’autre difficulté, c’est la conductivité thermique. L’aluminium dissipe la chaleur très vite. Sur une pièce épaisse, le bain de fusion met du temps à se former parce que la chaleur s’échappe dans la masse. Sur une tôle fine, c’est l’inverse : la chaleur s’accumule localement et perce le métal. Pour celui qui cherche à maîtriser la soudure alu avec un poste mig, comprendre ce comportement thermique change la manière d’aborder chaque assemblage.
Réglage du poste MIG pour l’aluminium : fil, gaz et vitesse de dévidage
Vous avez déjà remarqué que le fil aluminium se bloque dans la gaine bien plus souvent que le fil acier ? C’est normal. L’aluminium est mou et se déforme facilement sous la pression des galets d’entraînement. Trois points méritent une attention particulière.
- La gaine guide-fil en téflon remplace la gaine acier spiralée standard. Le fil d’aluminium glisse mal dans l’acier et forme des coudes microscopiques qui provoquent des bourrages. Une gaine téflon réduit considérablement ces blocages.
- Les galets d’entraînement à gorge en U (et non en V) évitent d’écraser le fil. Des galets en V déforment le fil alu et provoquent des bourrages. Réglez la pression d’entraînement au minimum nécessaire pour que le fil avance sans patiner.
- Le gaz de protection doit être de l’argon pur. Le mélange argon-CO2 utilisé pour l’acier provoque des porosités massives sur l’aluminium. Argon pur à débit régulier, sans mélange CO2, c’est la seule option viable en MIG aluminium.
La vitesse de dévidage du fil conditionne la stabilité de l’arc. Trop lente, l’arc s’éteint et le fil colle dans le bain. Trop rapide, le fil pousse le bain et projette des gouttelettes. Le bon réglage produit un grésillement régulier, proche d’un crépitement de friture, sans à-coups ni claquements secs.
MIG pulsé sur aluminium : pourquoi les soudures changent de qualité
Les postes MIG classiques envoient un courant continu. Le bain de fusion reçoit un apport de chaleur constant, difficile à doser sur l’aluminium. Depuis quelques années, les procédés MIG pulsé et double pulsé gagnent du terrain, y compris sur les postes semi-professionnels.
Le principe : le courant alterne rapidement entre un pic élevé (qui détache une gouttelette de fil) et un niveau bas (qui maintient l’arc sans surchauffer la pièce). Le MIG pulsé réduit nettement les porosités et les déformations par rapport au transfert globulaire classique. Sur les alliages de série 6xxx, utilisés dans l’automobile et le bâtiment, des travaux industriels documentés en 2023 confirment cette amélioration.
Pour un soudeur amateur ou semi-professionnel, le MIG pulsé offre un avantage concret : la tolérance aux erreurs de vitesse de déplacement augmente. Le bain reste plus stable, les projections diminuent, et le cordon final est plus homogène. Le surcoût du poste se justifie dès que vous soudez régulièrement de l’aluminium.
Technique de déplacement et gestion du bain de fusion aluminium
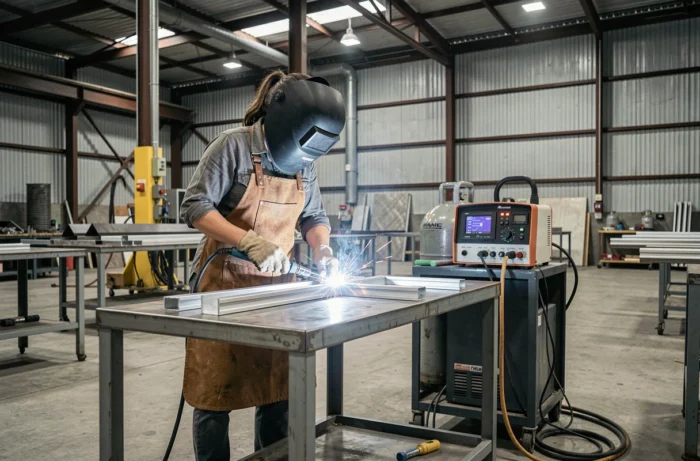
En MIG acier, on pousse ou on tire la torche selon les habitudes. Sur l’aluminium, la technique en poussant donne un meilleur résultat dans la majorité des cas. Pousser la torche permet au gaz de protection de couvrir la zone devant le bain, là où le métal est encore chaud et vulnérable à l’oxydation.
La vitesse de déplacement doit être plus rapide que sur l’acier. L’aluminium chauffe vite, et un déplacement lent accumule trop de chaleur. Le cordon s’élargit, la pénétration devient excessive sur les faibles épaisseurs, et le risque de percer augmente.
Pourquoi certains cordons présentent des porosités en chapelet ? L’hydrogène est le principal responsable. Il provient de l’humidité, de la graisse résiduelle, ou d’un débit de gaz insuffisant. Un nettoyage à l’acétone avant brossage, combiné à un débit d’argon suffisant sans excès (un débit trop fort crée des turbulences qui aspirent l’air ambiant), limite fortement ces défauts.
Protection respiratoire : un risque sous-estimé en soudage aluminium
Les fumées de soudage sur aluminium ne se limitent pas à des particules métalliques classiques. Des synthèses toxicologiques récentes mettent en évidence une réponse inflammatoire systémique provoquée par ces fumées, avec production de cytokines et perturbation de l’immunité respiratoire innée. Ce phénomène augmente la vulnérabilité aux infections respiratoires, un aspect largement absent des guides pratiques habituels.
Un masque à ventilation assistée avec filtre P3 protège nettement mieux qu’un simple masque FFP2. En atelier fermé, une extraction à la source (bras aspirant positionné près de l’arc) reste la mesure la plus efficace. Souder aluminium en MIG en intérieur sans extraction revient à respirer un cocktail de nanoparticules métalliques pendant toute la durée du travail.
La qualité d’une soudure MIG aluminium repose moins sur le geste que sur la préparation : surface décapée au bon moment, gaine téflon en état, galets adaptés, argon pur au bon débit. Un cordon propre et solide est le résultat de dix détails techniques réglés avant même d’appuyer sur la gâchette.