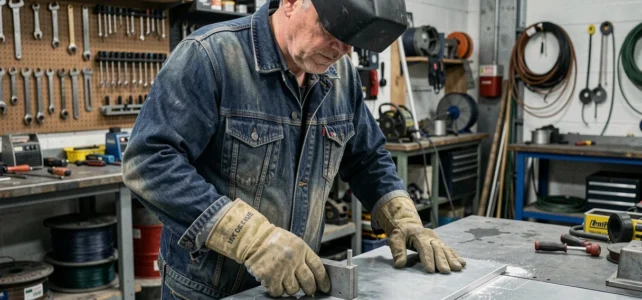
Das Schweißen von Stahl mit MIG ist relativ zugänglich. Der Wechsel zu Aluminium mit demselben Gerät ist eine andere Angelegenheit. Der Draht klemmt im Schlauch, das Schmelzbad durchdringt das Werkstück nicht oder dringt überhaupt nicht ein, und die Naht sieht aus wie eine Perlenkette. Das Schweißen von Aluminium mit einem MIG-Gerät bringt spezifische Probleme mit sich, die mit den Eigenschaften des Metalls zusammenhängen, und deren Lösung erfordert ein Verständnis dafür, was wirklich unter dem Lichtbogen passiert.
Oxidschicht und Wärmeleitfähigkeit: die beiden Fallen beim MIG-Schweißen von Aluminium
Aluminium bildet natürlich eine dünne Oxidschicht an der Oberfläche. Diese Schicht schmilzt bei einer deutlich höheren Temperatur als das Metall selbst. Wenn Sie den Lichtbogen ohne Entfernung dieser Schicht zünden, dringt die Schweißnaht nicht richtig ein. Das Schmelzbad bleibt an der Oberfläche, gefangen unter einer unsichtbaren Kruste.
Eine mechanische Bürstung mit einer Edelstahlbürste (ausschließlich für Aluminium vorgesehen) kurz vor dem Schweißen entfernt diese Schicht. Warten Sie mehr als ein paar Minuten, und das Oxid bildet sich wieder. Bürsten Sie das Aluminium in den Minuten vor dem Lichtbogen, nicht am Vortag.
Die andere Schwierigkeit ist die Wärmeleitfähigkeit. Aluminium leitet die Wärme sehr schnell ab. Bei einem dicken Werkstück dauert es eine Weile, bis sich das Schmelzbad bildet, da die Wärme in die Masse entweicht. Bei einem dünnen Blech ist es umgekehrt: Die Wärme sammelt sich lokal und durchdringt das Metall. Für diejenigen, die das Schweißen von Aluminium mit einem MIG-Gerät beherrschen möchten, verändert das Verständnis dieses thermischen Verhaltens die Herangehensweise an jede Verbindung.
Einrichtung des MIG-Geräts für Aluminium: Draht, Gas und Vorschubgeschwindigkeit
Haben Sie schon bemerkt, dass der Aluminiumsdraht viel häufiger im Schlauch klemmt als der Stahldraht? Das ist normal. Aluminium ist weich und verformt sich leicht unter dem Druck der Vorschubrollen. Drei Punkte verdienen besondere Aufmerksamkeit.
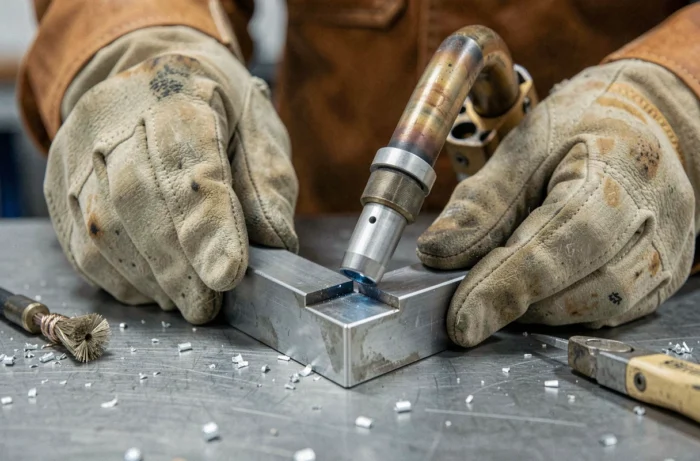
- Der Teflon-Drahtführungsrohr ersetzt den standardmäßigen gewickelten Stahlrohr. Der Aluminiumsdraht gleitet schlecht im Stahl und bildet mikroskopisch kleine Biegungen, die zu Verstopfungen führen. Ein Teflonrohr reduziert diese Blockaden erheblich.
- Die U-förmigen Vorschubrollen (nicht V-förmig) verhindern, dass der Draht gequetscht wird. V-förmige Rollen verformen den Aluminiumsdraht und verursachen Verstopfungen. Stellen Sie den Vorschubdruck auf das Minimum ein, das erforderlich ist, damit der Draht ohne Durchrutschen vorankommt.
- Das Schutzgas muss reines Argon sein. Das für Stahl verwendete Argon-CO2-Gemisch verursacht massive Porositäten auf Aluminium. Reines Argon mit gleichmäßigem Durchfluss, ohne CO2-Gemisch, ist die einzige tragfähige Option beim MIG-Schweißen von Aluminium.
Die Vorschubgeschwindigkeit des Drahtes beeinflusst die Stabilität des Lichtbogens. Zu langsam erlischt der Lichtbogen und der Draht klebt im Bad. Zu schnell drückt der Draht das Bad und spritzt Tropfen. Die richtige Einstellung erzeugt ein gleichmäßiges Zischen, das einem Brutzeln ähnelt, ohne Ruckeln oder trockene Knalle.
Puls-MIG bei Aluminium: Warum sich die Schweißqualität ändert
Klassische MIG-Geräte senden einen Gleichstrom. Das Schmelzbad erhält eine konstante Wärmezufuhr, die beim Aluminium schwer zu dosieren ist. In den letzten Jahren gewinnen die pulsierenden und doppelt pulsierenden MIG-Verfahren an Bedeutung, auch bei halbprofessionellen Geräten.
Das Prinzip: Der Strom wechselt schnell zwischen einem hohen Peak (der einen Tropfen Draht abtrennt) und einem niedrigen Niveau (das den Lichtbogen hält, ohne das Werkstück zu überhitzen). Puls-MIG reduziert deutlich die Porositäten und Verformungen im Vergleich zum klassischen globularen Transfer. Bei den Legierungen der Serie 6xxx, die in der Automobil- und Bauindustrie verwendet werden, bestätigen dokumentierte industrielle Arbeiten aus dem Jahr 2023 diese Verbesserung.
Für einen Amateur- oder Halbprofi-Schweißer bietet Puls-MIG einen konkreten Vorteil: die Toleranz gegenüber Fehlern bei der Vorschubgeschwindigkeit erhöht sich. Das Bad bleibt stabiler, die Spritzer nehmen ab, und die Endnaht ist homogener. Die Mehrkosten des Geräts rechtfertigen sich, sobald Sie regelmäßig Aluminium schweißen.
Schweißtechnik und Handhabung des Schmelzbades bei Aluminium
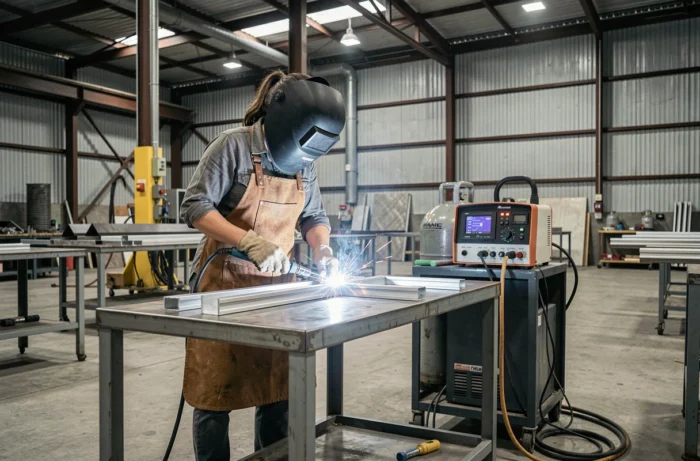
Beim MIG-Stahl schiebt oder zieht man den Brenner je nach Gewohnheit. Beim Aluminium liefert die Schiebetechnik in den meisten Fällen bessere Ergebnisse. Das Schieben des Brenners ermöglicht es dem Schutzgas, den Bereich vor dem Bad abzudecken, wo das Metall noch heiß und anfällig für Oxidation ist.
Die Vorschubgeschwindigkeit muss schneller sein als bei Stahl. Aluminium erhitzt sich schnell, und eine langsame Bewegung sammelt zu viel Wärme. Die Naht wird breiter, die Eindringtiefe wird bei dünnen Materialien übermäßig, und das Risiko des Durchbrennens steigt.
Warum weisen einige Nähte Perlenporositäten auf? Wasserstoff ist der Hauptverursacher. Er stammt von Feuchtigkeit, verbleibendem Fett oder einem unzureichenden Gasdurchfluss. Eine Reinigung mit Aceton vor dem Bürsten, kombiniert mit einem ausreichenden Argonfluss ohne Übermaß (ein zu starker Durchfluss erzeugt Turbulenzen, die die Umgebungsluft ansaugen), begrenzt diese Fehler erheblich.
Atemschutz: ein unterschätztes Risiko beim Schweißen von Aluminium
Die Schweißdämpfe von Aluminium beschränken sich nicht auf herkömmliche Metallpartikel. Neuere toxikologische Synthesen zeigen eine systemische Entzündungsreaktion, die durch diese Dämpfe hervorgerufen wird, mit der Produktion von Zytokinen und einer Störung der angeborenen Atemimmunität. Dieses Phänomen erhöht die Anfälligkeit für Atemwegsinfektionen, ein Aspekt, der in den üblichen praktischen Leitfäden weitgehend fehlt.
Eine Atemschutzmaske mit Unterstützung und P3-Filter schützt deutlich besser als eine einfache FFP2-Maske. In einem geschlossenen Raum bleibt eine Absaugung an der Quelle (ein Absaugarm, der nahe am Lichtbogen positioniert ist) die effektivste Maßnahme. Aluminium im MIG drinnen zu schweißen, ohne Absaugung, bedeutet, während der gesamten Arbeitszeit einen Cocktail aus Metallnanopartikeln zu atmen.
Die Qualität einer MIG-Aluminiumschweißnaht beruht weniger auf der Technik als auf der Vorbereitung: Oberfläche zum richtigen Zeitpunkt entgratet, Teflonrohr in gutem Zustand, geeignete Rollen, reines Argon mit dem richtigen Durchfluss. Eine saubere und solide Naht ist das Ergebnis von zehn technischen Details, die eingestellt werden, bevor man überhaupt den Abzug betätigt.